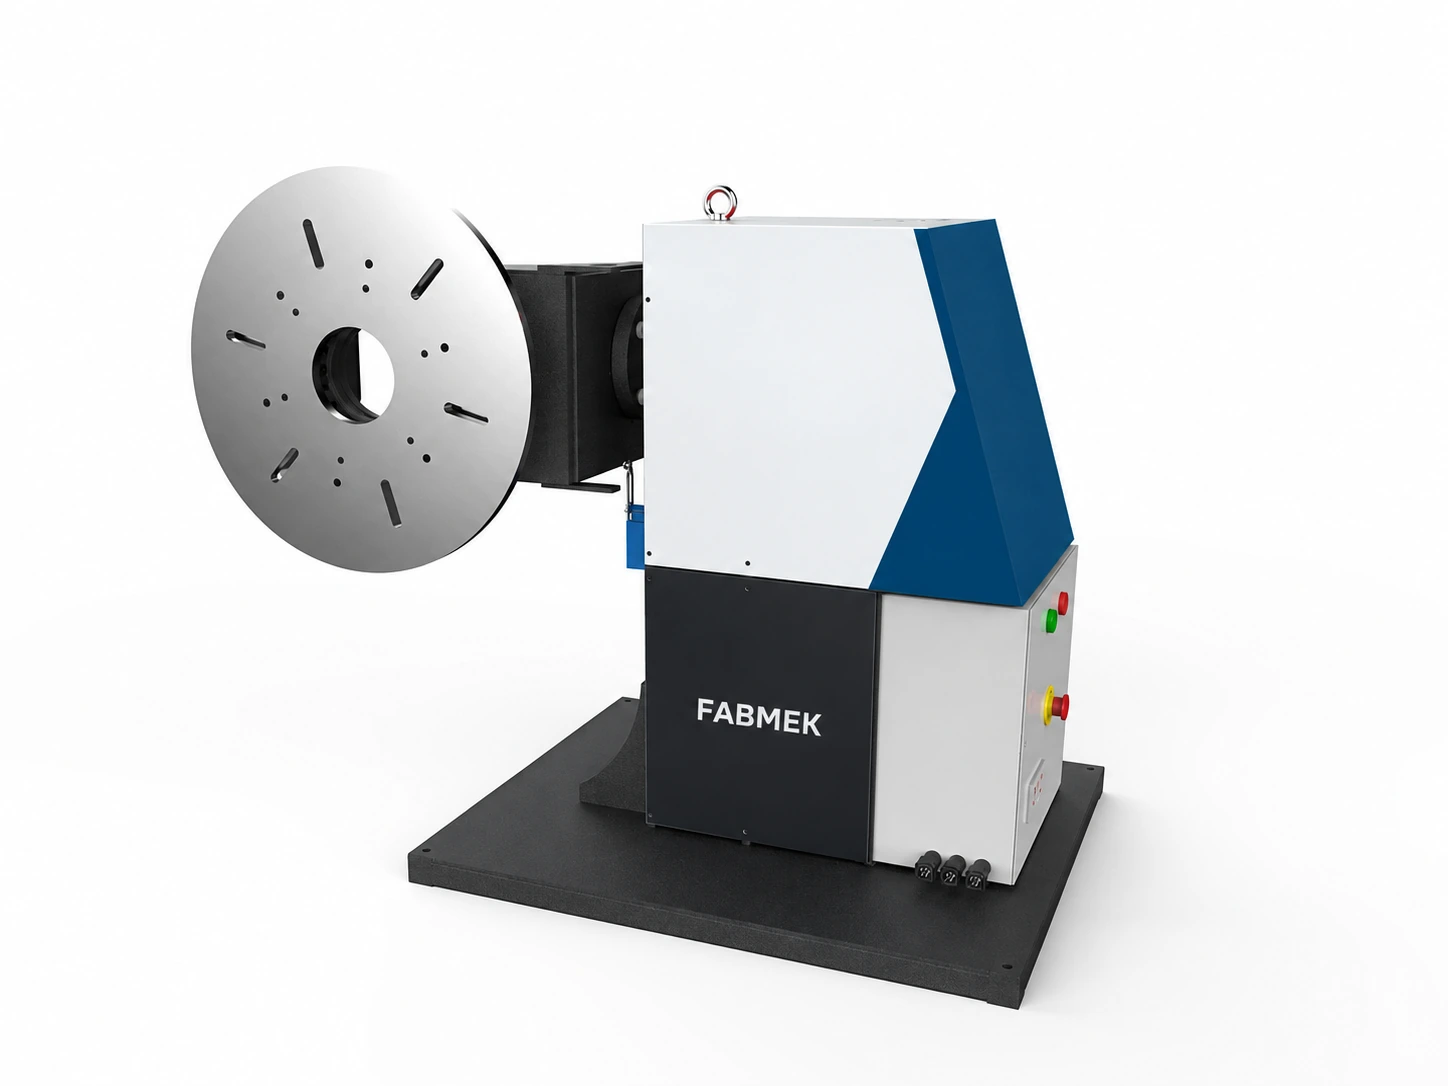
Mini Kaynak Pozisyoneri
Ne yapar?
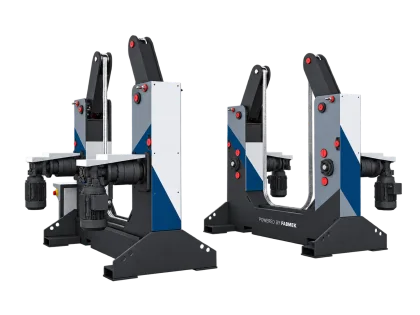
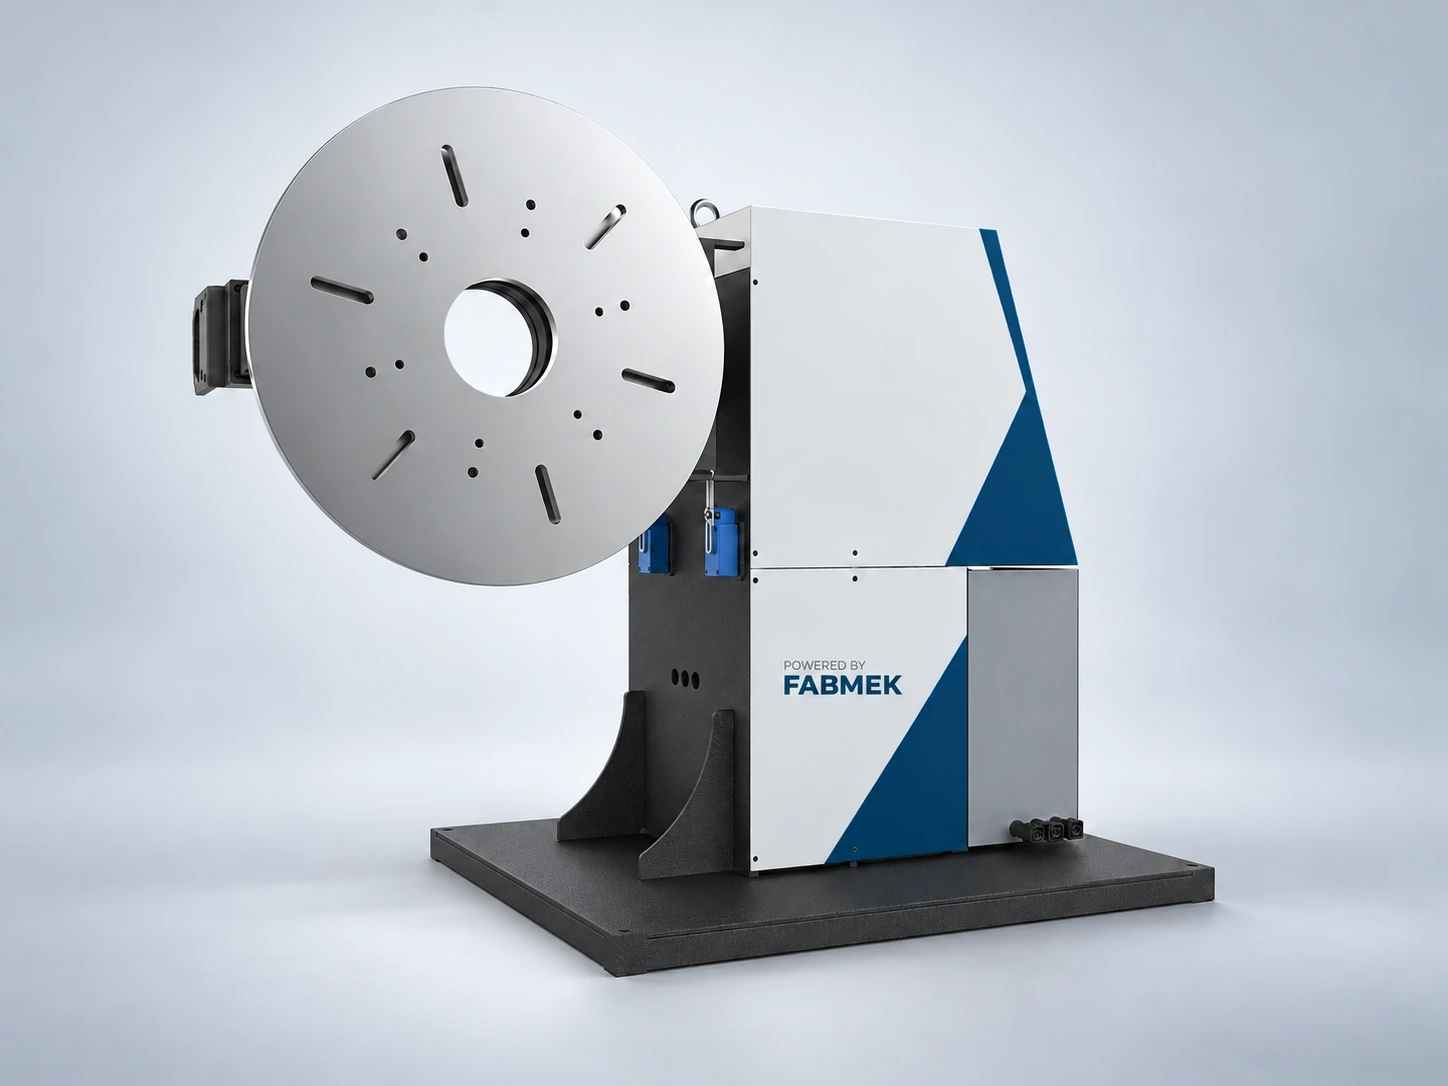
Kaynaklanacak parçayı bağlayarak dikişe erişim için uygun çalışma konumuna getirir. İş parçasının konumlandırılması, kaynak sırasında kullanılacak torç veya diğer kaynak ekipmanından ayrı bir görevdir.
Parçanın nasıl bağlanacağı ve ağırlık merkezinin konumu, kullanılacak pozisyonerin seçiminde önemlidir. Döndürme, eğme veya diğer hareketlerin kapsamı seçilen modelin teknik düzenine göre belirlenir.
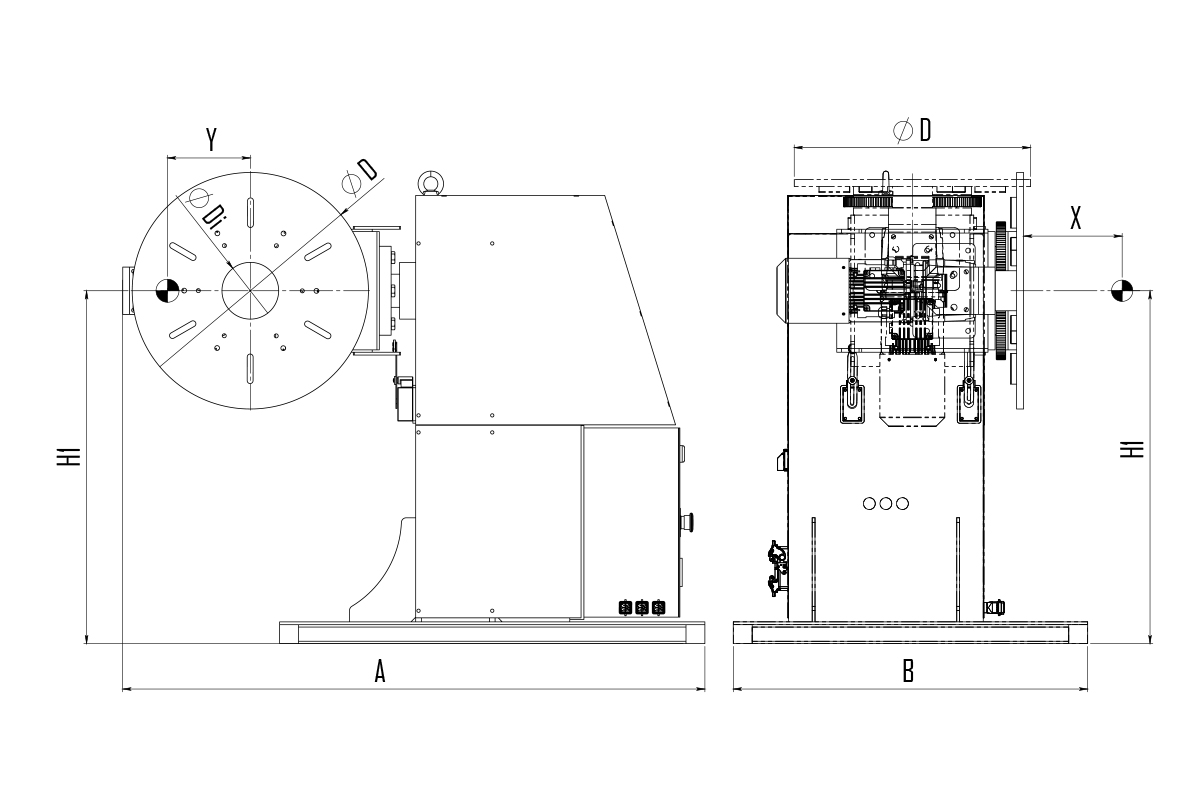
FWP-T-A05 ile A03’ün dönüş aralıkları farklıdır. Çevresel dikişin çapı ve hedef ilerlemesi üzerinden gereken dönüşü belirleyin. Fikstürün tablada nasıl oturacağı ile devirme sırasında kullanılacak konumu da çizimde belirtin.
Öne çıkan özellikler
- Kaynak pozisyonlama
- Tabla ve fikstür uyumu
- Yük ve çalışma açısı seçimi
Hangi işler için uygundur?
Konfigürasyonlar ve teknik bilgiler
| Teknik özellik | FABMEK FWP-T-A05 |
|---|---|
| Taşıma kapasitesi (kg) | 200 |
| Döndürme hızı (rpm) | 0,38-3,8 |
| Döndürme torku (Nm) | 300 |
| Devirme açısı (deg) | 90-0-90 |
| Devirme torku (Nm) | 685 |
| Maksimum kaynak şase akımı (Amp) | 400 |
| Eksen kaçıklığı (mm) | 150-150 |
| Tabla çapı (mm) | 500 |
| Tabla orta delik çapı (mm) | 100 |
| Tabla orta delik derinliği (mm) | Through all |
| Tabla dik konumda yükseklik (mm) | 750 |
| Tabla paralel konumda yükseklik (mm) | 1020 |
| Uzunluk (mm) | 1240 |
| Genişlik (mm) | 750 |
| Tabla motor gücü (kW) | 0,25 |
| Devirme motor gücü (kW) | 0,25 |
| Ağırlık (kg) | 325 |
| Kaynakta belirtilen eksen düzeni | 2 |
Kaynak konfigürasyonu; OEM teslim kapsamı ve güncel üretim durumu teyit bekler.
2+1 tanımı3eksen senkron kontrol iddiası değildir; eksen görevleri OEM teknik teyidinde netleştirilir.
Seri FWP-T-A05
TEKLİF ALIN
STANDART DONANIM
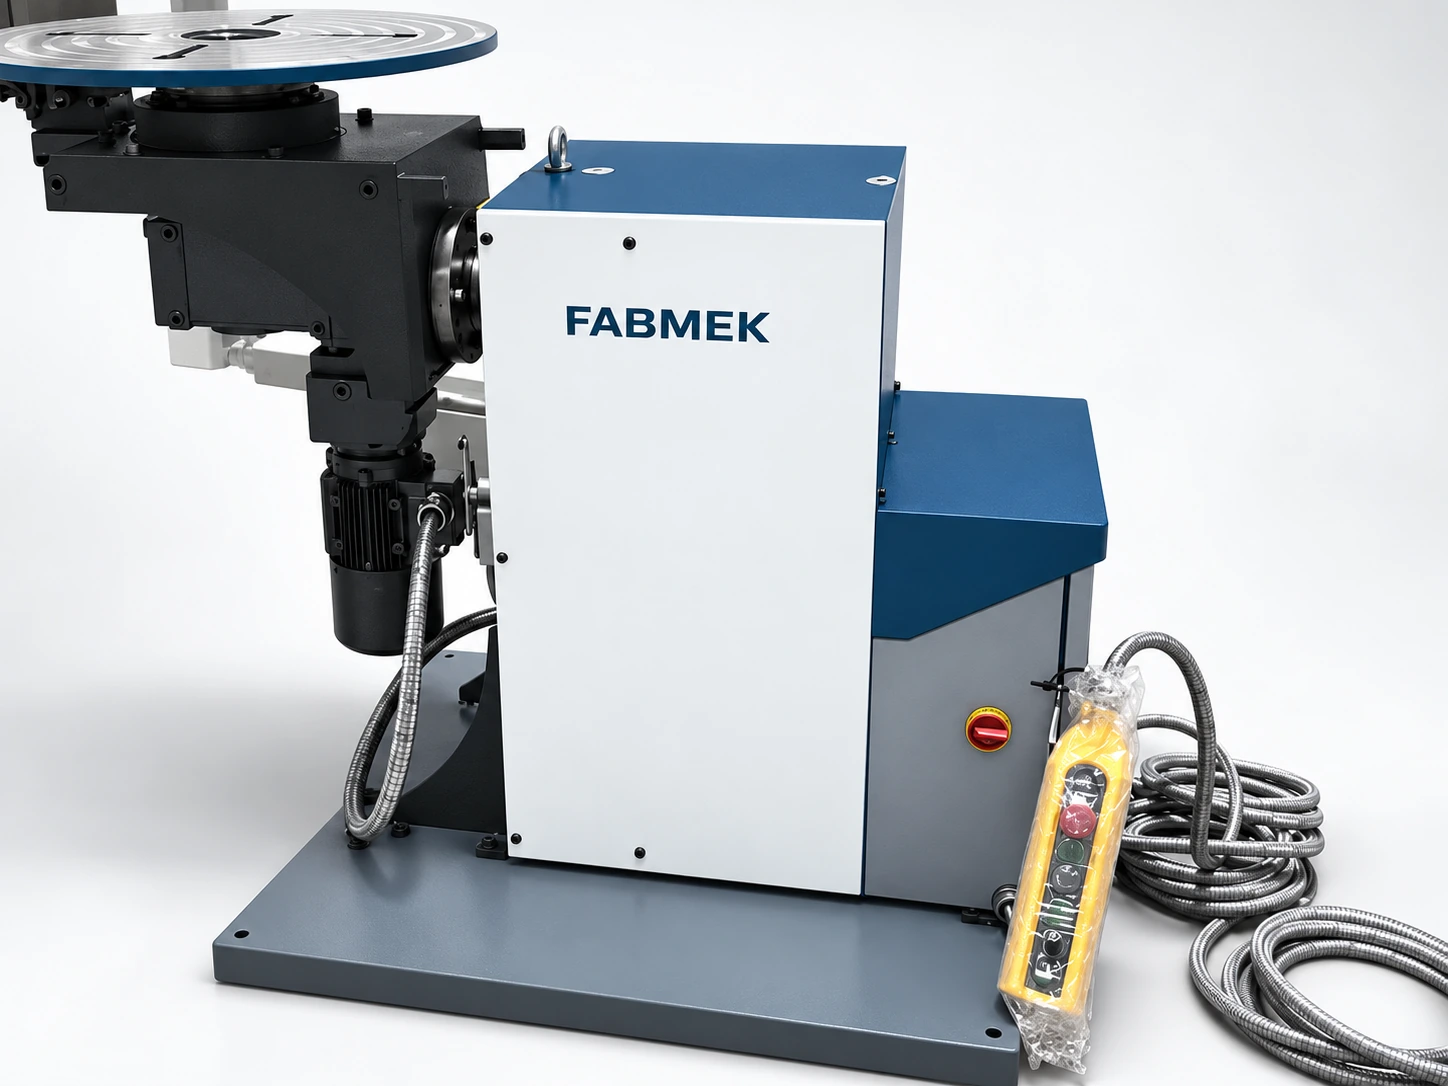
- Kaynak broşürü: uzun kanallı (slot) tabla ve kablolu el kumandası; OEM teslim kapsamı teyit bekler.
OPSİYONLAR
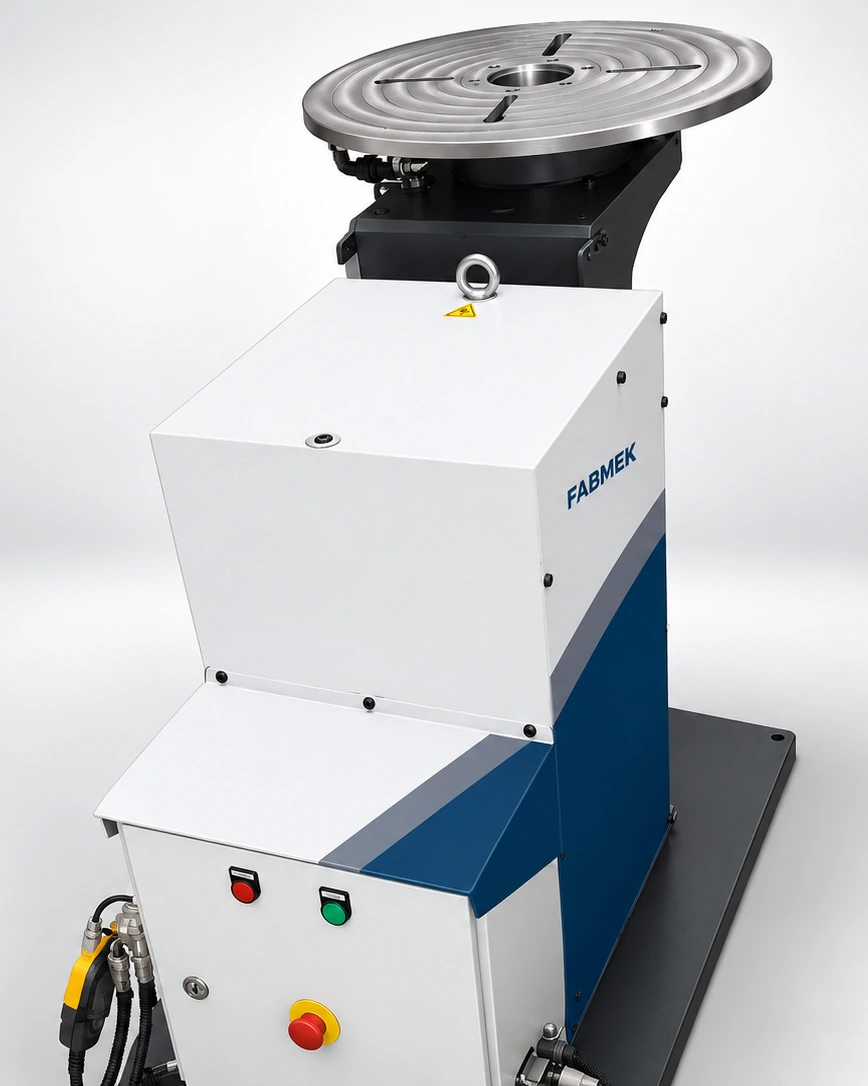
- T kanallı tabla; model ve sipariş kapsamına göre üretici teyidi.