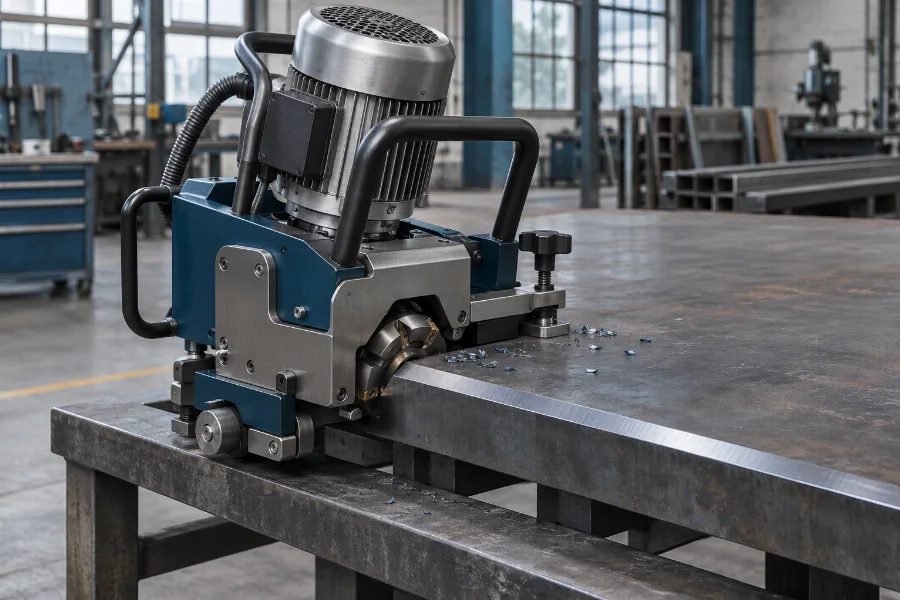
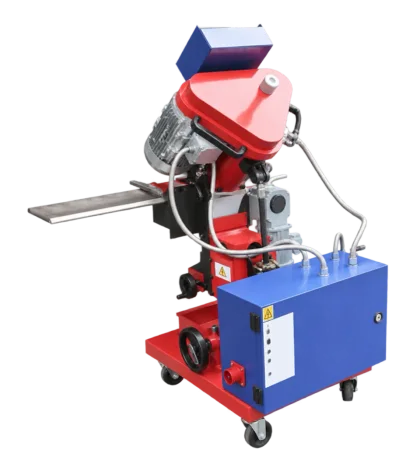
Üst ve Alt Pah Açan Plaka Kenar Frezesi
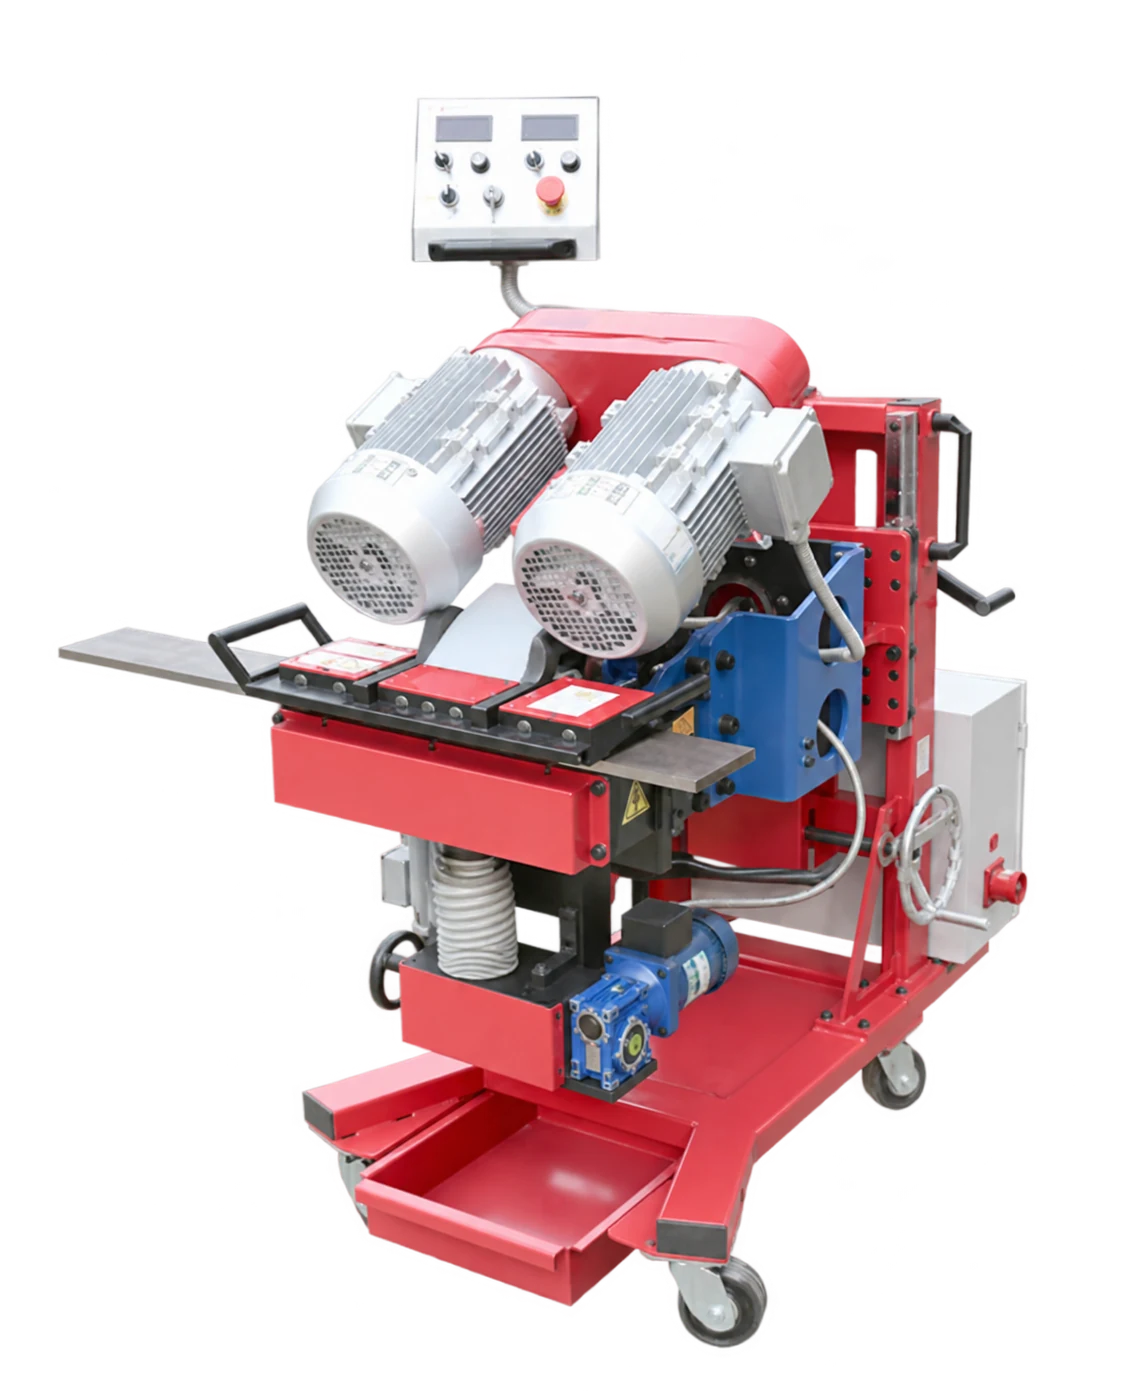
Ne yapar?
Birleştirilecek plakanın kenarını işleyerek kaynak metali için gerekli ağız geometrisini hazırlar. Düz kenarın belirli bir açıyla işlenmesi, kaynak öncesi birleşim hazırlığının parçasıdır; makine kaynağın kendisini yapmaz.
İşlenecek kenar, hedef pah açısı ve bırakılacak kök yüzeyi kaynak hazırlığına göre belirlenir. Tek veya çok pasolu işleme koşulları modele bağlıdır; bu bölümdeki işlev anlatımı bir paso kapasitesi taahhüdü değildir.
FBE-P-A09 için çizimdeki pah genişliğini hem tek geçiş hem toplam genişlik satırıyla karşılaştırın. Birden fazla geçiş gerekirse iş sırası ve ara ölçüm planı malzeme ile kenar geometrisine göre belirlenir. Ayarlanabilir besleme değeri tek başına çevrim süresi vermez.
Öne çıkan özellikler
- Kaynak öncesi kenar hazırlığı
- Açı ve pah genişliği değerlendirmesi
- Malzeme ve kalınlığa göre seçim
Hangi işler için uygundur?
Konfigürasyonlar ve teknik bilgiler
| Teknik özellik | FABMEK FBE-P-A09 |
|---|---|
| Besleme gerilimi / frekansı | AC 380V / 50Hz |
| Frezeleme motor gücü (W) | 4400 |
| Besleme hızı (mm/min) | 0–1500 (ayarlanabilir) |
| Tek geçiş pah genişliği (mm) | 15–20 |
| Maksimum pah genişliği (mm) | 70 |
| Minimum sıkıştırma plaka genişliği (mm) | ≥200 |
| Toplam güç (W) | 4800 |
| Besleme gücü (W) | 400 |
| Tabloda verilen pah açısı (°) | 0–60 |
| Plaka kalınlığı (mm) | 8–60 |
| Net ağırlık (kg) | 345 |
| Mil devri ayarı | Ayarlanabilir |
| Görselde üst kenar açı aralığı (°) | 0–90 |
| Görselde alt kenar açı aralığı (°) | 0–60 |
Üst ve alt kenar açıları ayrı kaynak koşullarıdır; tablodaki0–60° tüm işlemlere genellenmez. Katalog revizyonu ve sipariş kapsamı teyit bekler.
Seri FBE-P-A09